
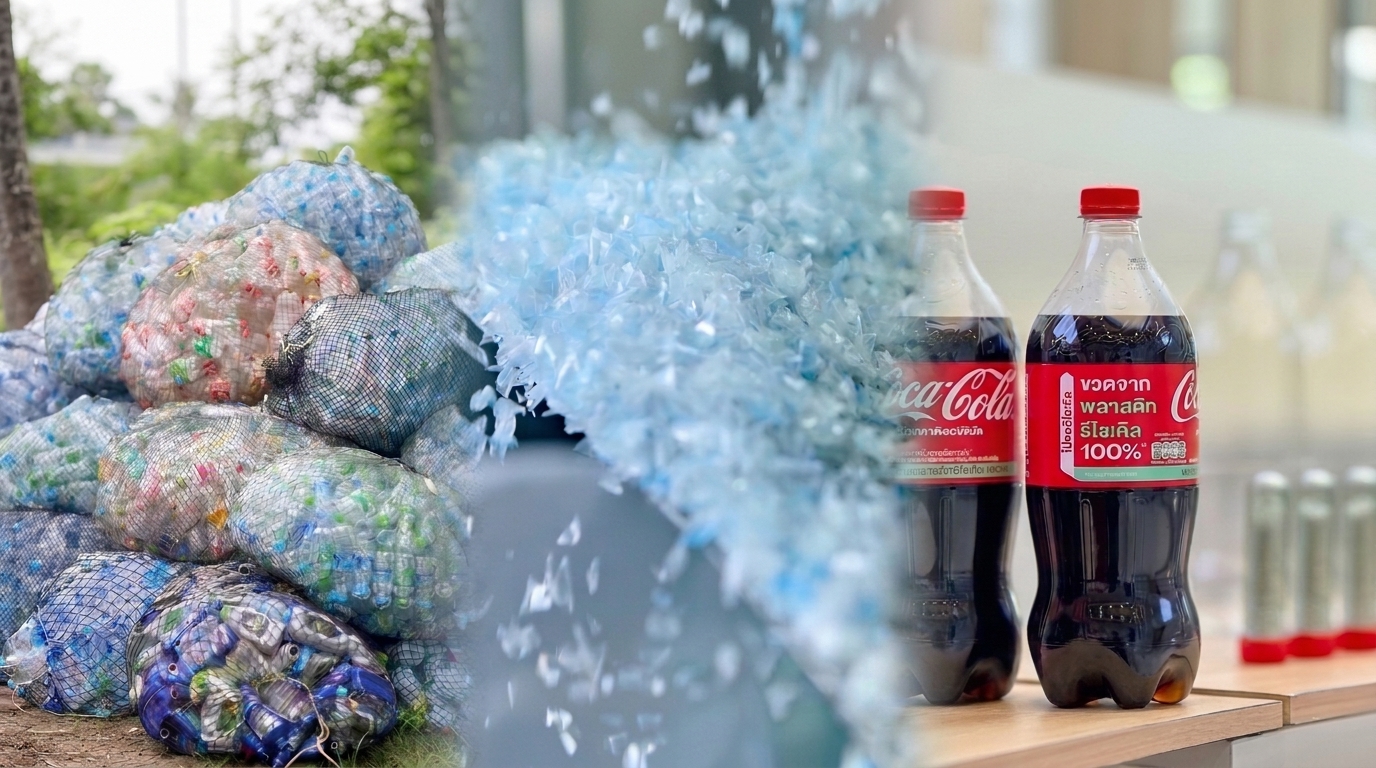
สำหรับธุรกิจเครื่องดื่ม บรรจุภัณฑ์พลาสติกไม่ได้เป็นเพียงสิ่งที่ใช้ห่อหุ้มสินค้า แต่ยังเป็นต้นทุนสำคัญที่เชื่อมโยงกับราคาน้ำมันและอุตสาหกรรมปิโตรเคมี เมื่อราคาวัตถุดิบมีความผันผวน ขณะที่แรงกดดันด้านสิ่งแวดล้อมเพิ่มขึ้น การนำพลาสติกใช้แล้วกลับมาเป็นวัตถุดิบจึงมีความหมายมากกว่าการทำกิจกรรมเพื่อสังคม แต่ยังเป็นอีกทางเลือกในการบริหารต้นทุนและสร้างความมั่นคงให้กับซัพพลายเชน
นี่คือโจทย์ที่บริษัท หาดทิพย์ จำกัด (มหาชน) หรือ HTC ผู้ผลิตและจัดจำหน่ายเครื่องดื่มในเครือโคคา-โคล่า ในพื้นที่ 14 จังหวัดภาคใต้ กำลังผลักดันผ่านโครงการ Southern Recycling Alliance โดยร่วมมือกับบริษัท อ๊อกซิเทค จำกัด และบริษัท รอยซ์ ยูนิเวอร์แซล จำกัด พัฒนาระบบนำขวดพลาสติก PET ใช้แล้วกลับเข้าสู่กระบวนการผลิตเป็นขวดใหม่ หรือ Bottle-to-Bottle
หลังดำเนินโครงการนำร่องประมาณ 10 เดือน ตั้งแต่เดือนกันยายน 2568 ถึงเดือนมิถุนายน 2569 ทั้งสามบริษัทสามารถรวบรวมและแปรรูปขวด PET เป็นเม็ดพลาสติกรีไซเคิล (rPET) ได้ประมาณ 100 ตันตามเป้าหมาย ก่อนลงนามบันทึกความร่วมมือเมื่อวันที่ 16 กันยายน 2569 เพื่อยกระดับโครงการจากการกำหนดคำสั่งซื้อและปริมาณการผลิตเป็นครั้งคราว ไปสู่การจัดหาเม็ดพลาสติก rPET ตามความต้องการใช้ของหาดทิพย์อย่างต่อเนื่อง
แม้ปริมาณ 100 ตันยังน้อยเมื่อเทียบกับความต้องการบรรจุภัณฑ์ของธุรกิจเครื่องดื่ม แต่โครงการนี้พิสูจน์ให้เห็นว่าขวด PET ที่รวบรวมจากชุมชนในภาคใต้สามารถนำกลับเข้าสู่กระบวนการผลิตบรรจุภัณฑ์เกรดสัมผัสอาหารได้
พลตรี พัชร รัตตกุล ประธานเจ้าหน้าที่บริหาร บริษัท หาดทิพย์ จำกัด (มหาชน) มองว่าการดำเนินโครงการนำร่องคือการทำให้แนวคิดเกิดขึ้นจริง ก่อนขยายผลในระดับที่ใหญ่ขึ้น
“วันนี้เรายังอยู่ในระยะเริ่มต้น ซึ่งถือว่าประสบความสำเร็จจากการเก็บขวดพลาสติก สู่การเก็บกลับ และถึงเวลาที่จะสเกลอัปไปสู่การทำงาน แม้ตัวเลขจะยังน้อยนิด ถ้าเราไม่เริ่มในวันนี้ มันก็จะไม่มีวันที่จะเกิดขึ้น”
ภายใต้รูปแบบความร่วมมือใหม่ หาดทิพย์จะประสานงานกับรอยซ์ ยูนิเวอร์แซล ซึ่งทำหน้าที่เชื่อมต่อกับอ๊อกซิเทคในการจัดหาวัตถุดิบและแปรรูป ก่อนส่งเม็ดพลาสติกกลับมายังโรงงานพุนพิน จังหวัดสุราษฎร์ธานี เพื่อผลิตเป็นบรรจุภัณฑ์ใหม่
สิ่งที่เปลี่ยนไปจึงไม่ใช่เพียงการเพิ่มปริมาณขวดที่นำกลับมารีไซเคิล แต่เป็นการพัฒนาให้ rPET กลายเป็นอีกช่องทางหนึ่งในการจัดหาวัตถุดิบของธุรกิจเครื่องดื่ม ซึ่งต้องอาศัยความร่วมมือจากผู้เกี่ยวข้องตลอดห่วงโซ่ ตั้งแต่ชุมชนไปจนถึงโรงงานผลิต
ใช้จริงเพียง 2% ยังไม่เร่งขยาย
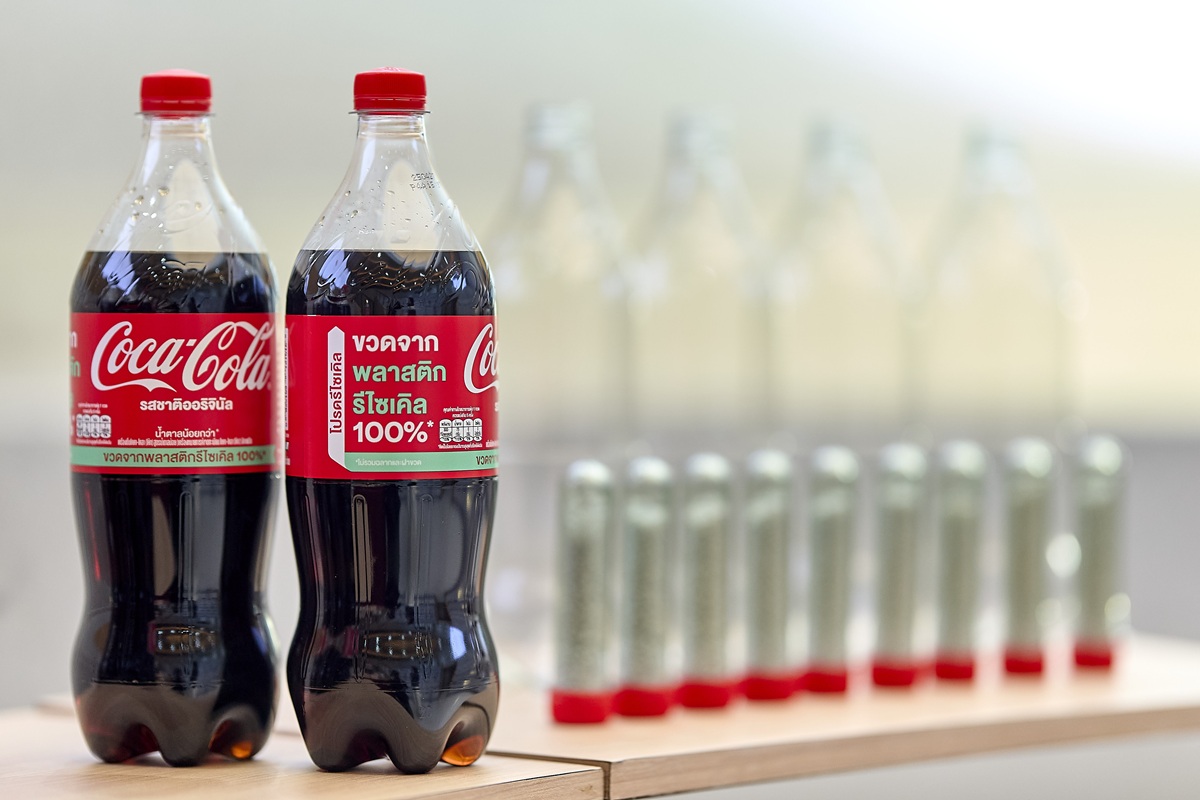
แม้โครงการจะเดินหน้าสู่การจัดหาวัตถุดิบอย่างต่อเนื่อง แต่การนำ rPET มาใช้ในสายการผลิตยังอยู่ในช่วงเริ่มต้น ปัจจุบันหาดทิพย์ใช้เม็ดพลาสติกรีไซเคิลกับผลิตภัณฑ์ขนาด 1 ลิตร จำนวน 2 รายการ ได้แก่ โค้ก ออริจินัล เทสต์ และโค้ก ซีโร่ ชูการ์ คิดเป็นประมาณ 2% ของปริมาณ PET ทั้งหมดที่บริษัทใช้
การเลือกเริ่มจากผลิตภัณฑ์ขนาด 1 ลิตร มาจากการประเมินปริมาณวัตถุดิบที่สามารถจัดหาได้อย่างสม่ำเสมอ ขณะที่การขยายไปยังผลิตภัณฑ์อื่นยังไม่มีการกำหนดเป้าหมายที่ชัดเจน เนื่องจากต้องมั่นใจทั้งปริมาณและคุณภาพของวัตถุดิบก่อน
สำหรับหาดทิพย์ การใช้ rPET จึงไม่ใช่เพียงการนำมาใช้ในระยะสั้นเพื่อสร้างภาพลักษณ์ด้านสิ่งแวดล้อม แต่ต้องพัฒนาให้สามารถใช้ได้อย่างต่อเนื่องในกระบวนการผลิต
ผู้บริหารหาดทิพย์ระบุว่า สิ่งสำคัญไม่ใช่การใช้ rPET เพียงช่วงสั้น ๆ แล้วหยุดไป แต่ต้องทำให้เกิดความต่อเนื่อง “ถ้าจะใช้ก็อยากจะให้ใช้กันไปได้ตลอด มากกว่าที่จะแบบใช้แล้วเดี๋ยวมาเริ่มใช้ใหม่”
ขณะเดียวกัน การเลือกใช้บรรจุภัณฑ์ยังต้องพิจารณาพฤติกรรมผู้บริโภคควบคู่กันไป แม้บริษัทจะส่งเสริมการใช้ขวดแก้วแบบคืนขวดมากขึ้น ซึ่งเหมาะกับช่องทางร้านอาหารและโรงแรม แต่ตลาดเครื่องดื่มแบบซื้อเพื่อบริโภคระหว่างเดินทาง (On the Go) ยังมีความต้องการขวด PET อยู่
เมื่อยังไม่สามารถลดการใช้พลาสติกได้ทั้งหมด การพัฒนาระบบนำกลับมารีไซเคิลจึงเป็นอีกแนวทางที่ธุรกิจต้องเดินหน้าควบคู่กัน
rPET ไม่ได้ถูกกว่าเสมอไป แต่ช่วยสร้างทางเลือกด้านวัตถุดิบ
อีกปัจจัยที่ทำให้การรีไซเคิลมีมิติทางธุรกิจชัดเจนขึ้น คือความผันผวนของราคาเม็ดพลาสติกใหม่ (Virgin PET) ซึ่งเชื่อมโยงกับราคาน้ำมันและวัตถุดิบปิโตรเคมี
ในช่วงที่ความขัดแย้งในตะวันออกกลางส่งผลต่อราคาน้ำมันและวัตถุดิบปิโตรเคมี ราคา Virgin PET ปรับตัวสูงขึ้น ส่วนต่างราคาระหว่างเม็ดพลาสติกใหม่กับ rPET จึงแคบลง ทำให้พลาสติกรีไซเคิลมีความสามารถในการแข่งขันด้านราคามากขึ้นในช่วงเวลาดังกล่าว
พลตรี พัชร มองว่าการรีไซเคิลมีโอกาสสร้างประโยชน์ทั้งด้านสิ่งแวดล้อมและการบริหารต้นทุน โดยกล่าวว่า “เราอยากแสดงให้เห็นว่ามันเป็นของดี หนึ่ง ดีกับสิ่งแวดล้อม สอง ลดต้นทุนด้วยซ้ำ”
อย่างไรก็ตาม rPET ไม่ได้มีต้นทุนต่ำกว่า Virgin PET ในทุกช่วงเวลา เนื่องจากมีองค์ประกอบต้นทุนต่างกัน โดยเม็ดพลาสติกใหม่ขึ้นอยู่กับราคาน้ำมันและปิโตรเคมี ส่วน rPET มีต้นทุนเพิ่มเติมตั้งแต่การจัดเก็บ คัดแยก ทำความสะอาด แรงงาน ไปจนถึงการขนส่ง
โจทย์จึงไม่ได้อยู่ที่การซื้อ rPET ให้ได้ราคาถูกที่สุด แต่เป็นการทำให้กระบวนการตั้งแต่ต้นทางมีประสิทธิภาพ ลดการสูญเสียวัตถุดิบ และควบคุมคุณภาพให้สม่ำเสมอ
นี่เป็นเหตุผลที่หาดทิพย์เลือกสร้างความร่วมมือระยะยาวกับพันธมิตร แทนการซื้อขายโดยพิจารณาราคาเป็นหลัก เพราะการทำงานร่วมกันช่วยแก้ปัญหาได้ตั้งแต่การจัดเก็บ คัดแยก ไปจนถึงการพัฒนาคุณภาพวัตถุดิบ สิ่งที่บริษัทให้ความสำคัญคือ Reliability และ Consistency หรือความมั่นคงและความสม่ำเสมอของการจัดหา ซึ่งเป็นเงื่อนไขสำคัญของธุรกิจเครื่องดื่มที่ต้องควบคุมคุณภาพบรรจุภัณฑ์อย่างเข้มงวด
จากเกาะยาวน้อยสู่โรงงานพุนพิน เชื่อม 3 บริษัทตลอดห่วงโซ่
เบื้องหลังการจัดหา rPET คือการสร้างเครือข่ายเชื่อมโยงผู้เกี่ยวข้องตั้งแต่ชุมชน ผู้รวบรวม โรงงานแปรรูป ไปจนถึงผู้ผลิตเครื่องดื่ม โดยมีเกาะยาวน้อย จังหวัดพังงา เป็นหนึ่งในพื้นที่ต้นทางสำคัญ
การจัดการขยะบนเกาะยาวเริ่มต้นตั้งแต่ปี 2561 ภายใต้ความร่วมมือของมูลนิธิโคคา-โคล่า และองค์การระหว่างประเทศเพื่อการอนุรักษ์ธรรมชาติ (IUCN) ก่อนที่หาดทิพย์จะเข้ามารับช่วงดูแลโครงการต่อ
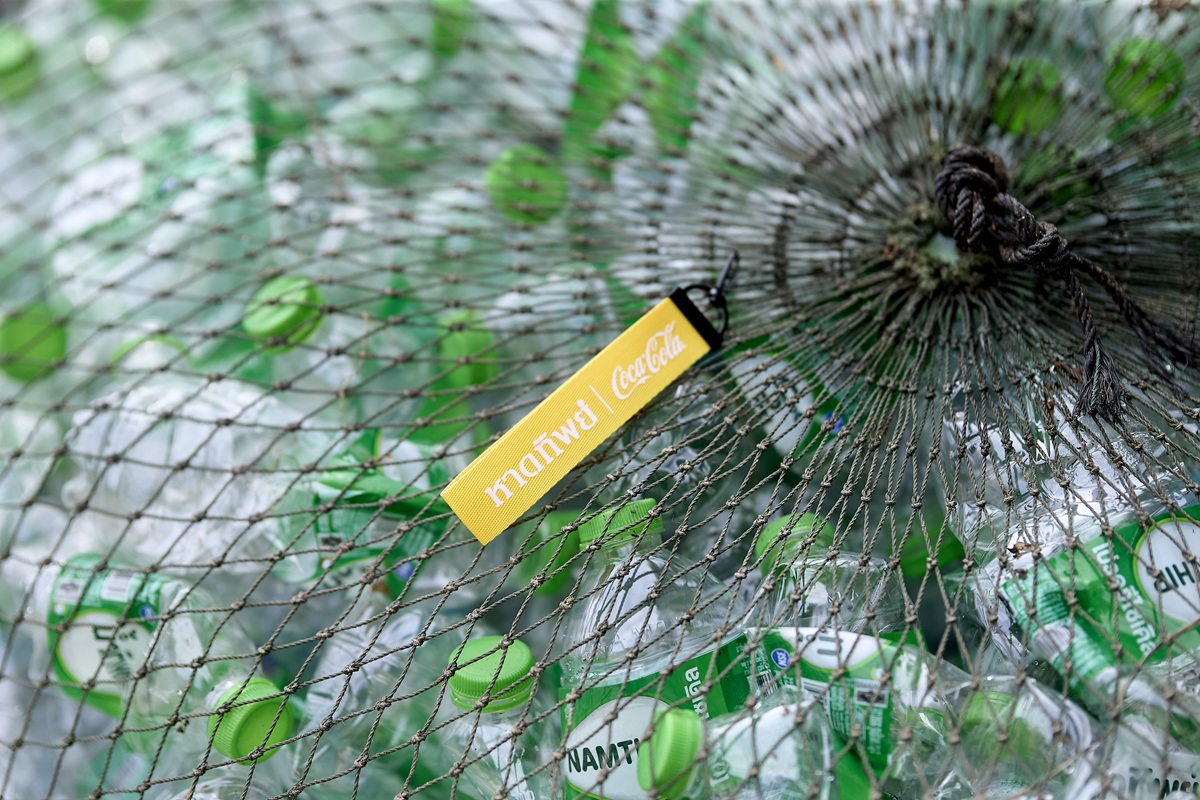
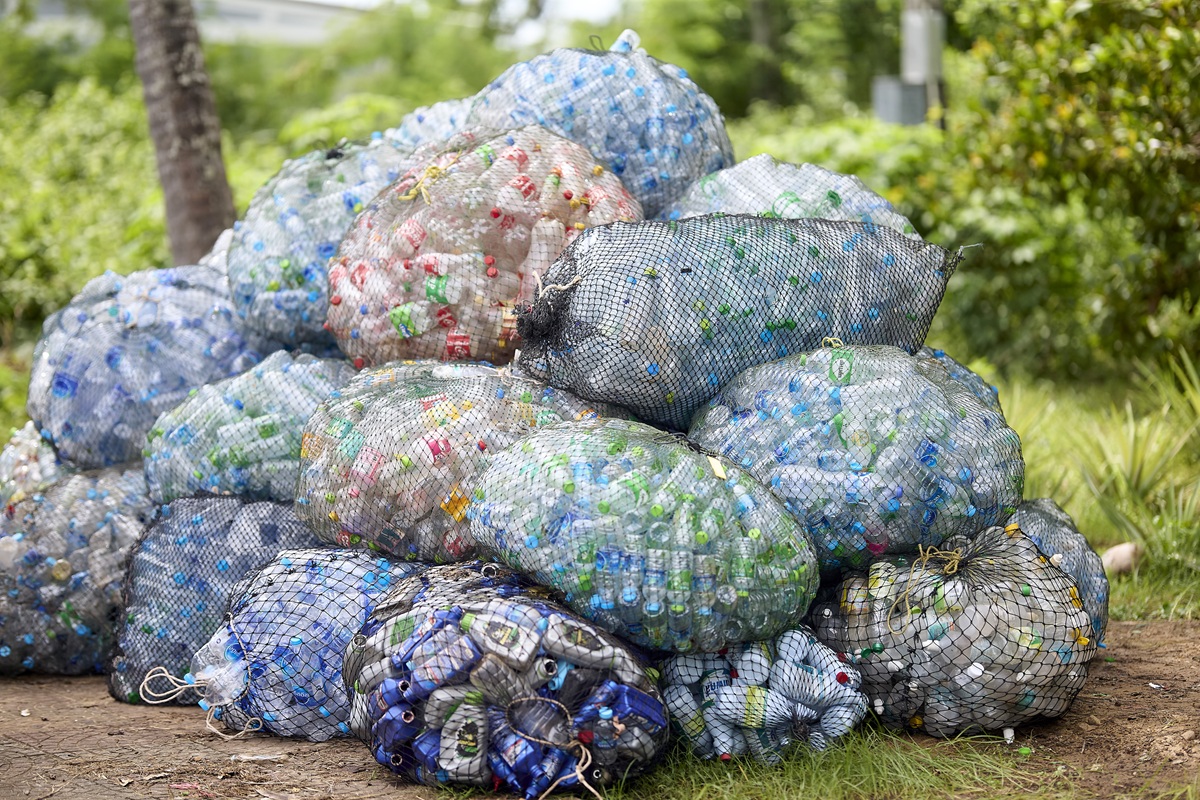
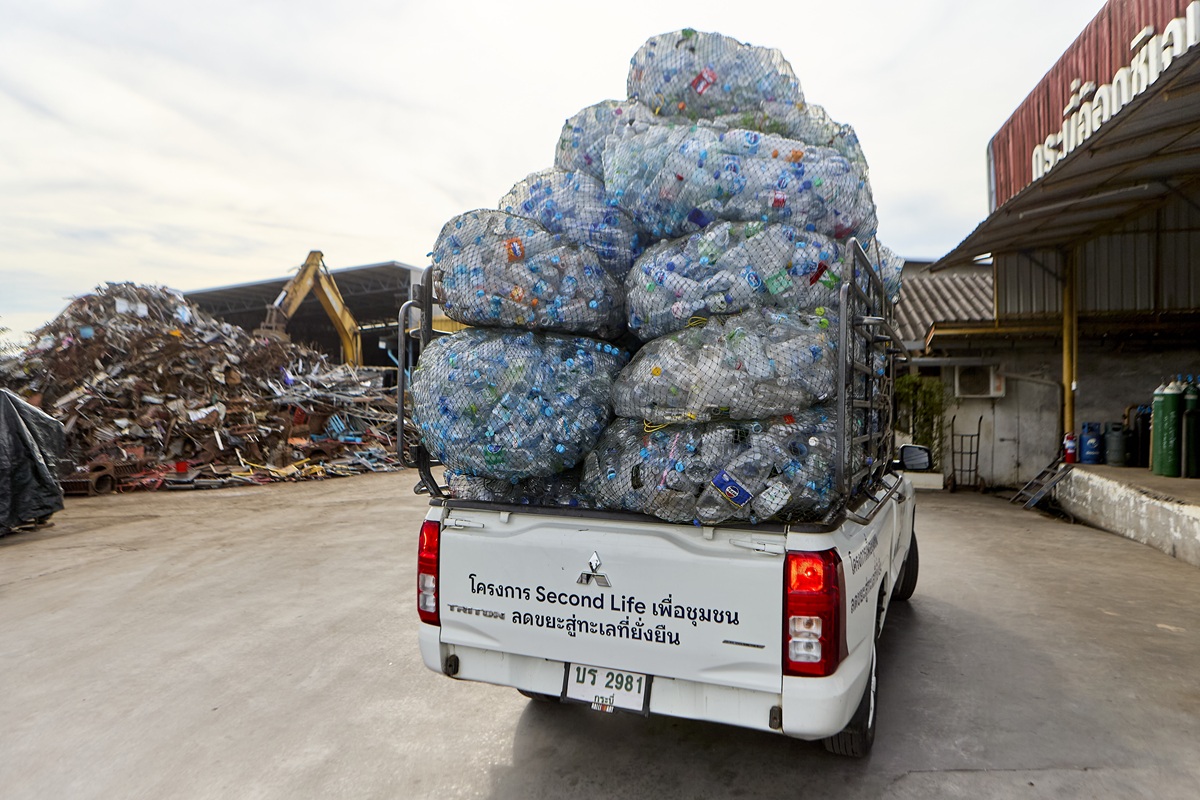
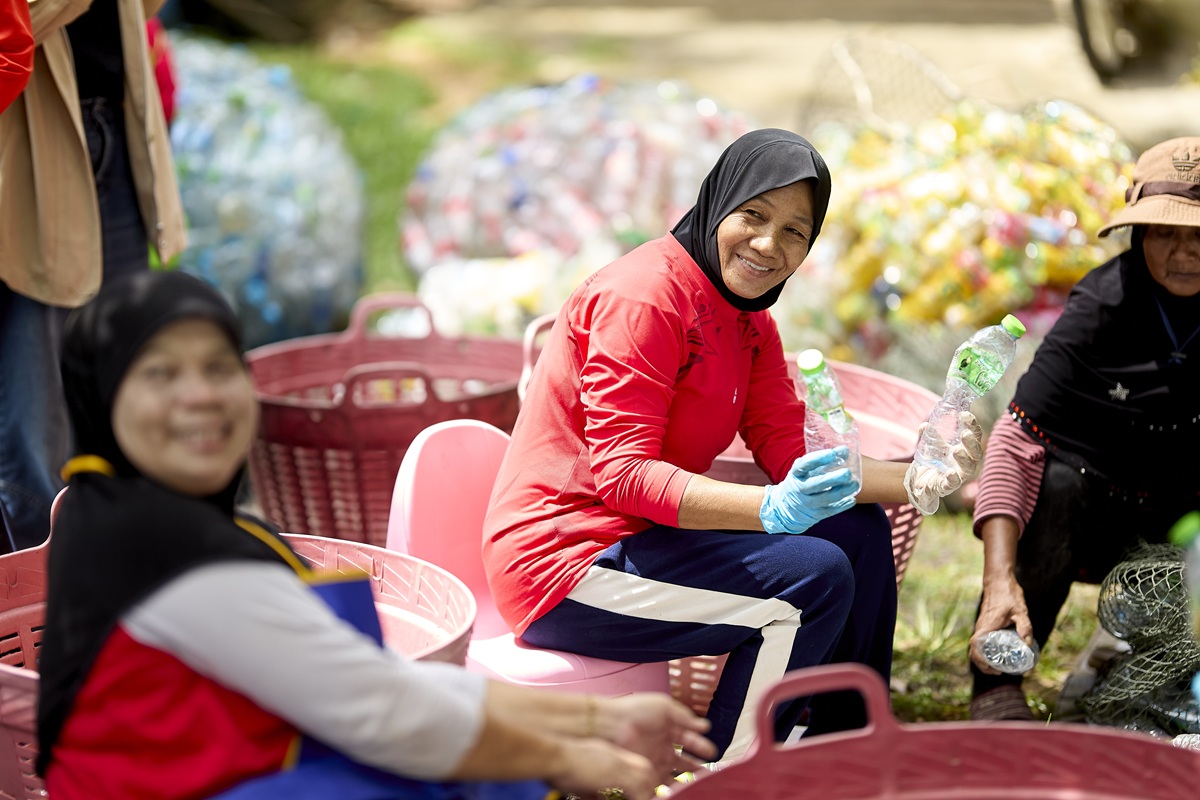
กลไกการจัดเก็บอาศัยเครือข่ายอาสาสมัครสาธารณสุขประจำหมู่บ้าน (อสม.) ประสานงานกับครัวเรือน โดยแจกถุงตาข่ายให้ชาวบ้านใช้คัดแยกบรรจุภัณฑ์ที่สามารถนำกลับมารีไซเคิลได้ เมื่อถึงรอบนัดหมาย อสม. จะรวบรวมขวดและบรรจุภัณฑ์ใช้แล้วมาตรวจสอบ ก่อนส่งข้ามฟากไปยังจังหวัดกระบี่เพื่อเข้าสู่กระบวนการแปรรูป
ระบบดังกล่าวไม่เพียงช่วยลดปริมาณขยะในพื้นที่ แต่ยังสร้างรายได้และเงินออมเข้าสู่กองทุนหมู่บ้าน ทำให้ชุมชนเห็นประโยชน์จากการจัดการขยะโดยตรง และมีแรงจูงใจในการคัดแยกอย่างต่อเนื่อง
ข้อมูลสำรวจเกาะยาวน้อยและเกาะยาวใหญ่ที่หาดทิพย์ร่วมกับมหาวิทยาลัยราชภัฏภูเก็ตในช่วงต้นปี 2569 พบว่า ในปี 2568 มีบรรจุภัณฑ์จากผลิตภัณฑ์ของหาดทิพย์เข้าสู่เกาะทั้งสองประมาณ 37 ตัน ขณะที่เครือข่ายชุมชนสามารถรวบรวมบรรจุภัณฑ์ใช้แล้วออกจากพื้นที่เพื่อเข้าสู่กระบวนการรีไซเคิลได้ประมาณ 100 ตัน
ในจำนวนนี้เป็นขวด PET ประมาณ 60 ตัน และเป็นขวดจากผลิตภัณฑ์ของหาดทิพย์ประมาณ 22 ตัน ตัวเลขดังกล่าวสะท้อนว่าเครือข่ายชุมชนสามารถรวบรวมบรรจุภัณฑ์จากแหล่งอื่นได้ด้วย ไม่ได้จำกัดเฉพาะผลิตภัณฑ์ของบริษัท
เมื่อขวด PET ถูกส่งมาถึงจังหวัดกระบี่ จะเข้าสู่กระบวนการแปรรูปของอ๊อกซิเทค ก่อนส่งต่อไปยังรอยซ์ ยูนิเวอร์แซล และกลับมายังโรงงานหาดทิพย์ โดยแต่ละบริษัทมีบทบาทแตกต่างกันอย่างชัดเจน
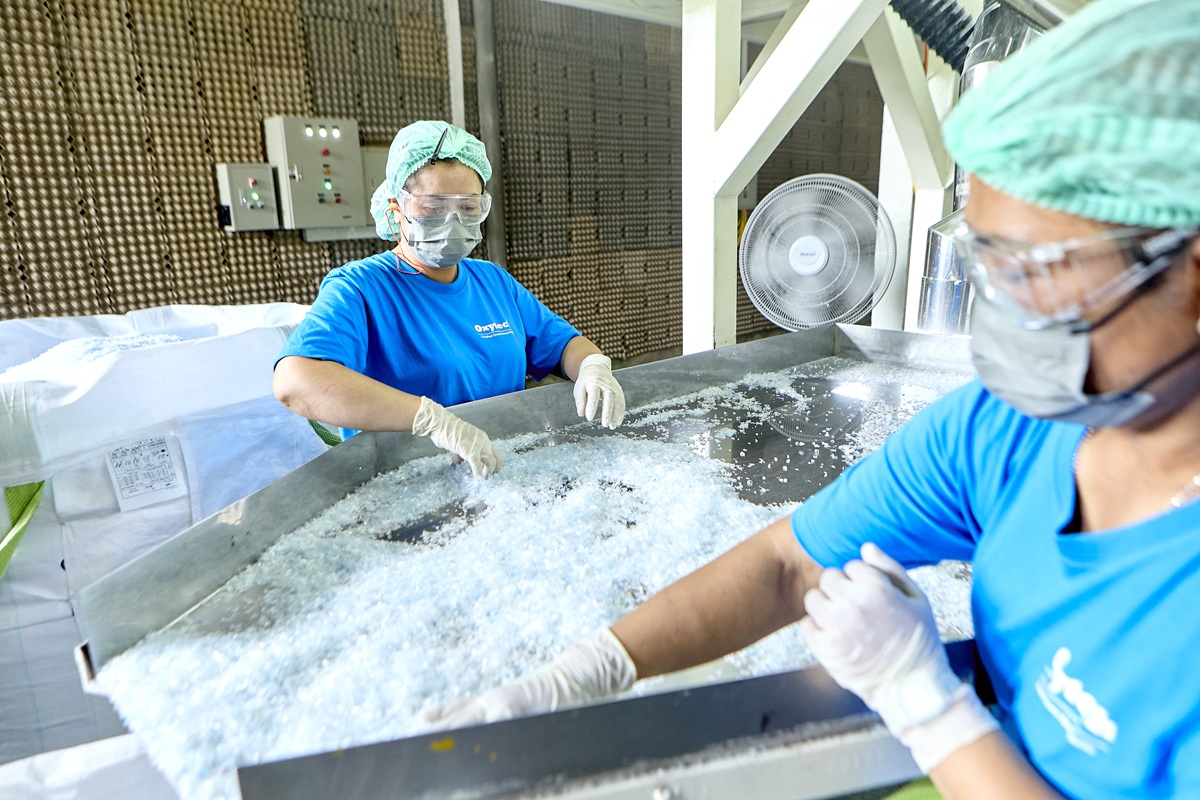
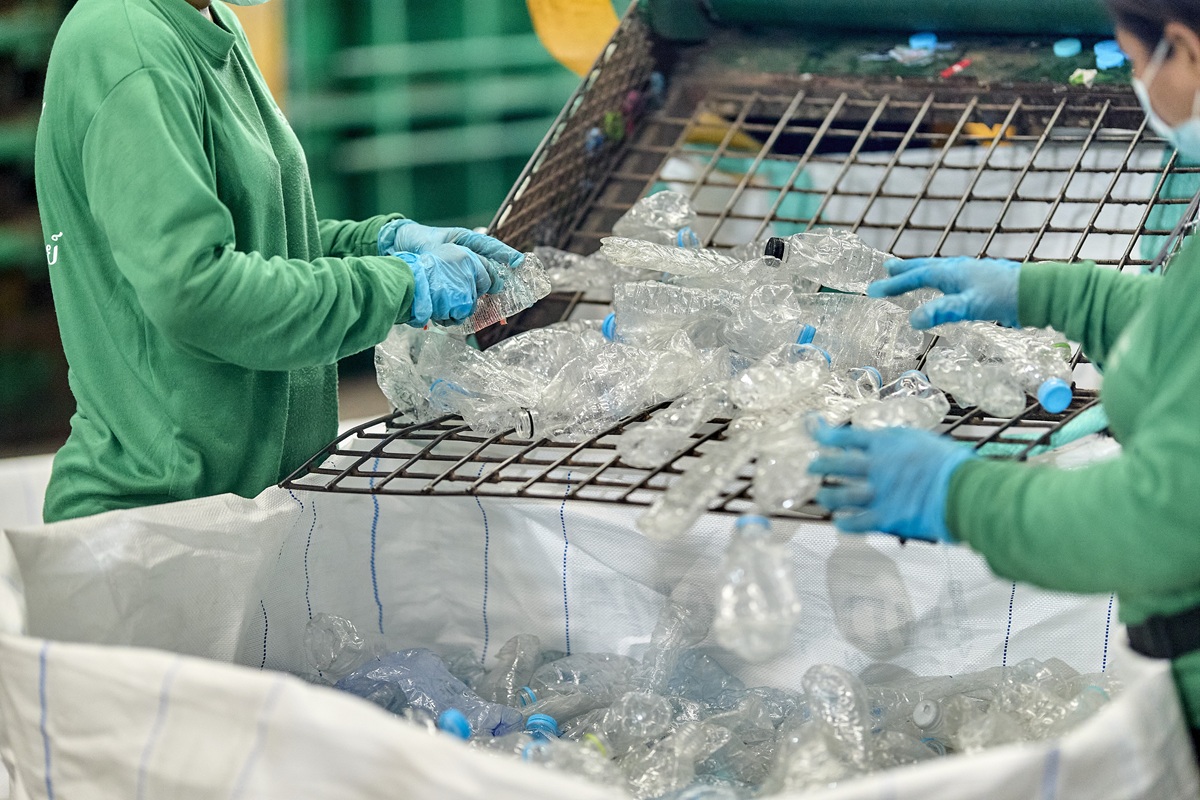
อ๊อกซิเทค จังหวัดกระบี่ ทำหน้าที่รวบรวมและแปรรูปขวด PET ใช้แล้ว เริ่มจากตรวจสอบคุณภาพ แกะฉลากและฝา ทำความสะอาด และอัดเป็นก้อน ก่อนนำไปบดเป็นเกล็ดพลาสติก (PET Flakes) จากนั้นเกล็ดพลาสติกจะผ่านการล้างและคัดแยกสิ่งแปลกปลอมหลายขั้นตอน พร้อมตรวจสอบคุณภาพในห้องปฏิบัติการเพื่อให้ได้มาตรฐานเกรดสัมผัสอาหาร
ส่วนขวดที่ไม่ผ่านเกณฑ์จะถูกแยกไปรีไซเคิลเป็นเส้นใยโพลีเอสเตอร์สำหรับอุตสาหกรรมสิ่งทอ นอกจากนี้ อ๊อกซิเทคยังมีระบบตรวจสอบย้อนกลับ (Traceability) ที่สามารถติดตามตั้งแต่จุดรวบรวม ปริมาณขวดที่รับเข้า กระบวนการคัดแยก ไปจนถึงการส่งต่อโรงงานแปรรูป
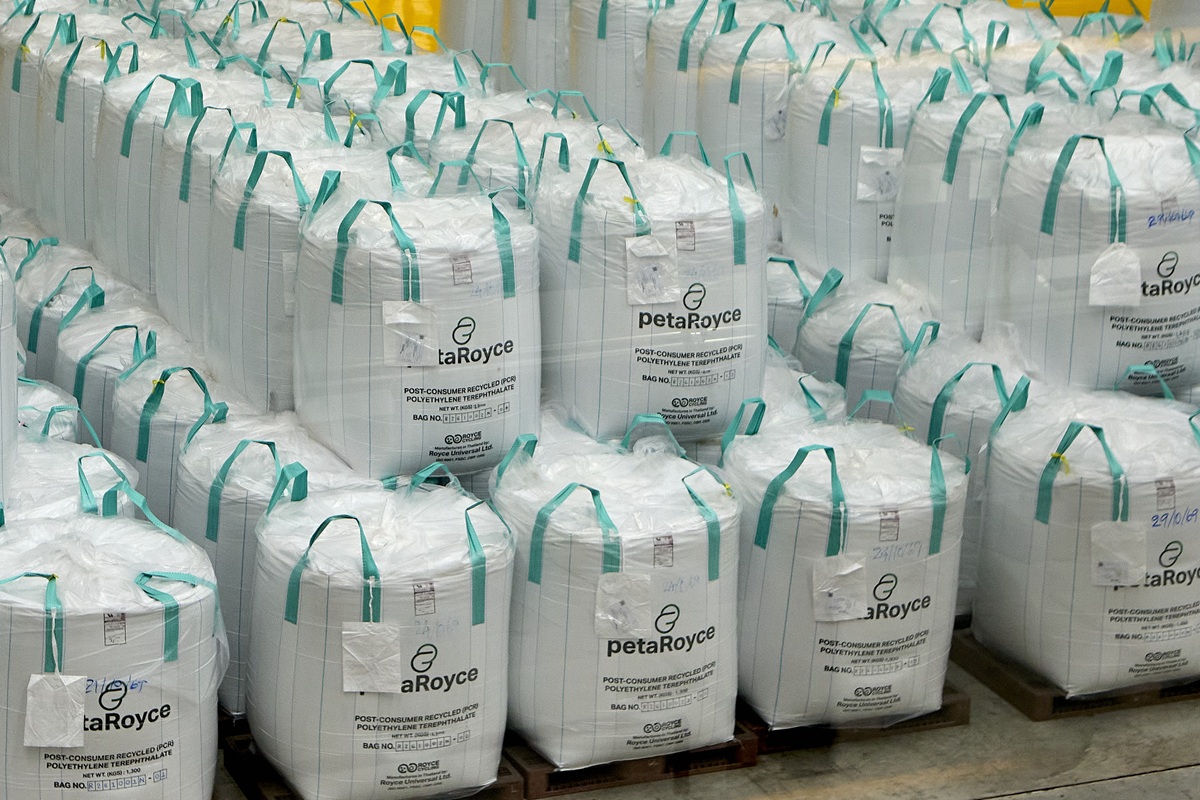
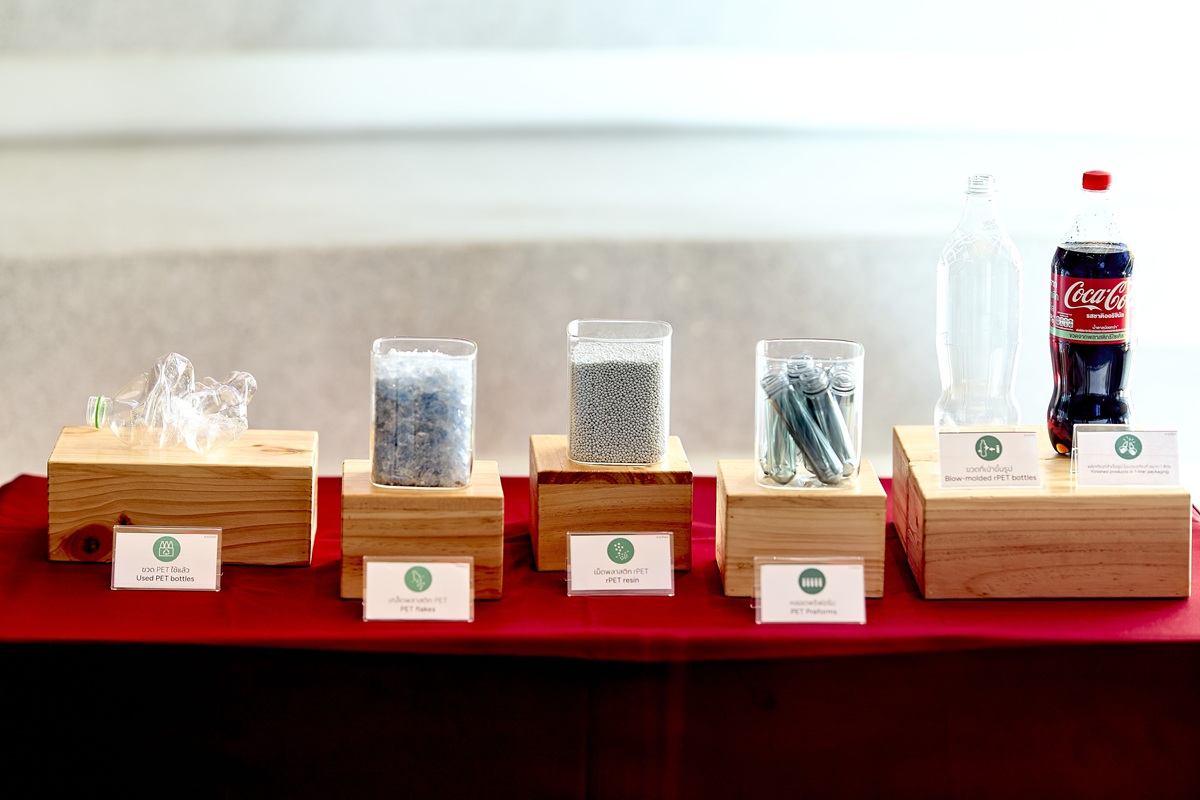
รอยซ์ ยูนิเวอร์แซล จังหวัดนครปฐม รับหน้าที่แปรรูปเกล็ดพลาสติกให้เป็นเม็ด rPET เกรดสัมผัสอาหาร โดยใช้เทคโนโลยีของ Starlinger มีกำลังการผลิต 15,000 ตันต่อปี และได้รับการรับรองจากสำนักงานคณะกรรมการอาหารและยา รวมถึงผ่านมาตรฐานของโคคา-โคล่า
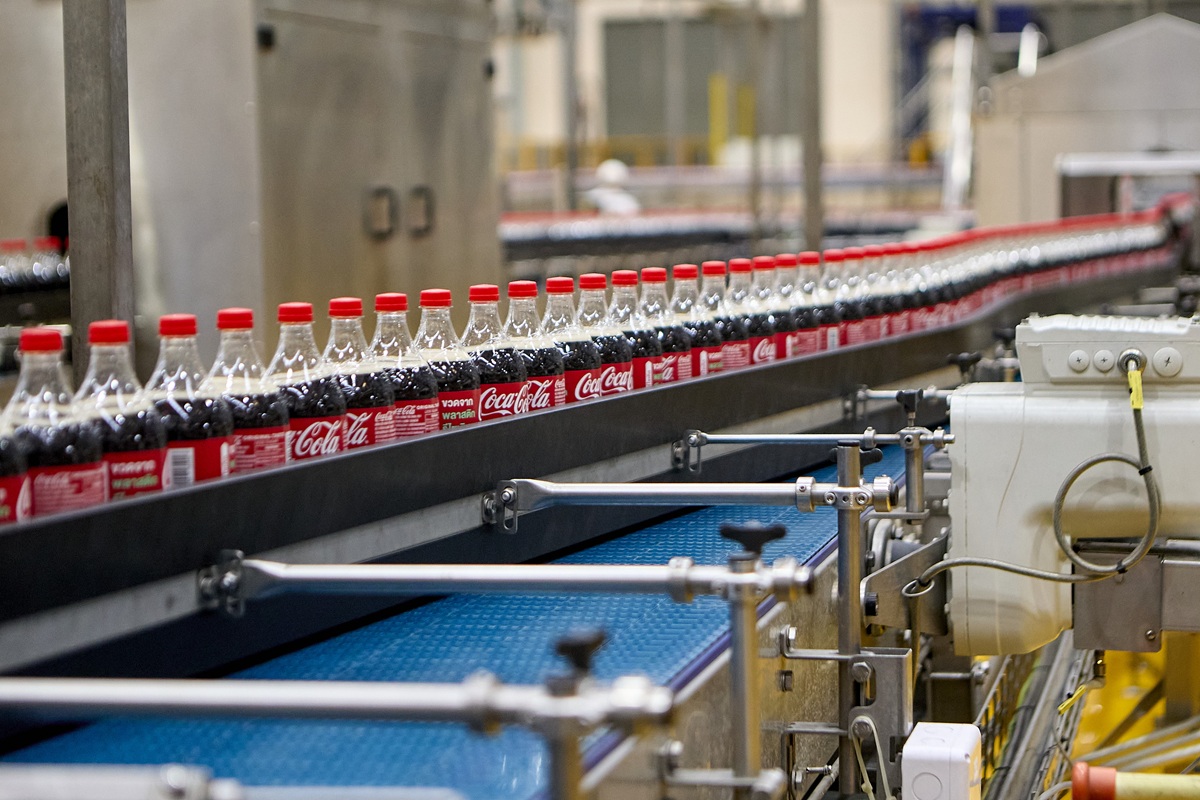
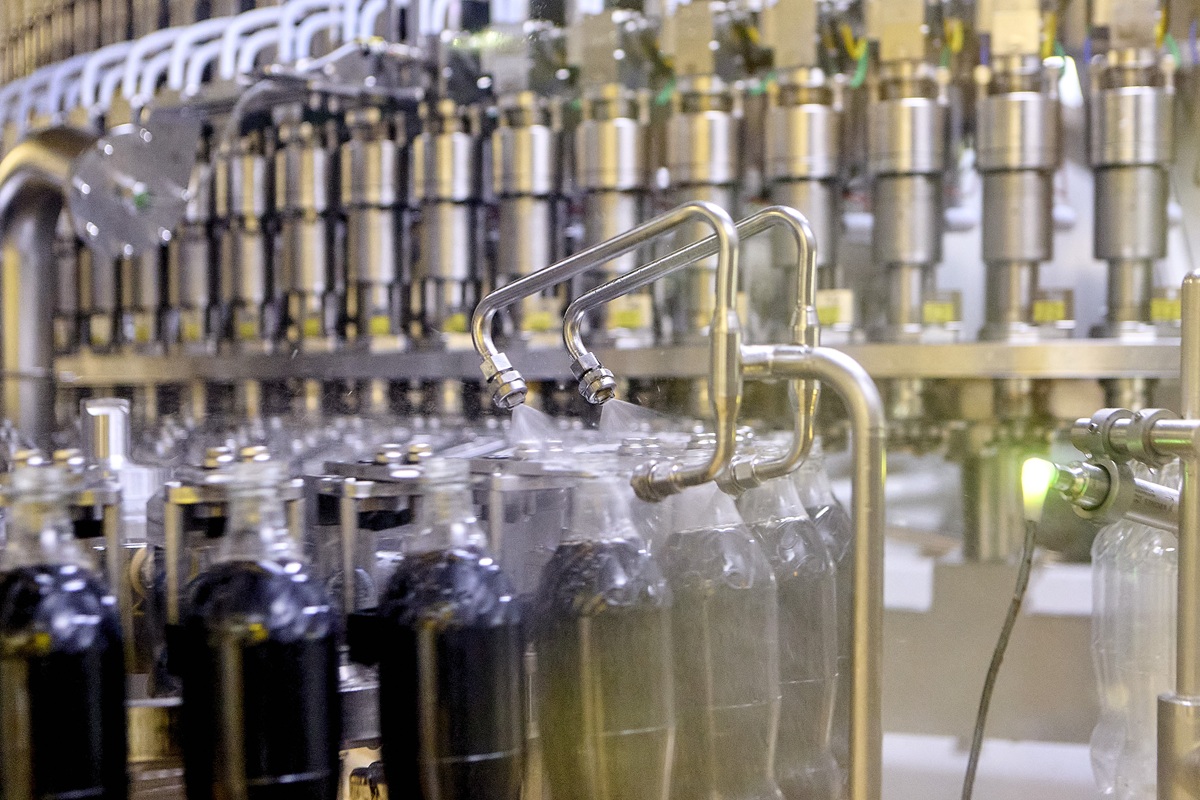
หาดทิพย์ โรงงานพุนพิน จังหวัดสุราษฎร์ธานี รับเม็ดพลาสติก rPET กลับมาฉีดขึ้นรูปเป็นหลอดพรีฟอร์ม (Preform) ก่อนนำไปเป่าขึ้นรูปเป็นขวด บรรจุเครื่องดื่ม และส่งออกสู่ตลาดอีกครั้ง
กระบวนการทั้งหมดจึงเป็นการเชื่อมโยงวัตถุดิบจากชุมชนเข้าสู่ภาคอุตสาหกรรม และนำกลับมาเป็นส่วนหนึ่งของบรรจุภัณฑ์เครื่องดื่มอีกครั้ง
ขวด PET ผ่านเกณฑ์เกรดสัมผัสอาหารเพียง 40% โจทย์ใหญ่ของการขยายกำลังผลิต
แม้จะสามารถพัฒนากระบวนการรีไซเคิลแบบ Bottle-to-Bottle ได้แล้ว แต่การขยายปริมาณวัตถุดิบยังมีข้อจำกัดสำคัญ โดยเฉพาะคุณภาพของขวด PET ที่รวบรวมได้
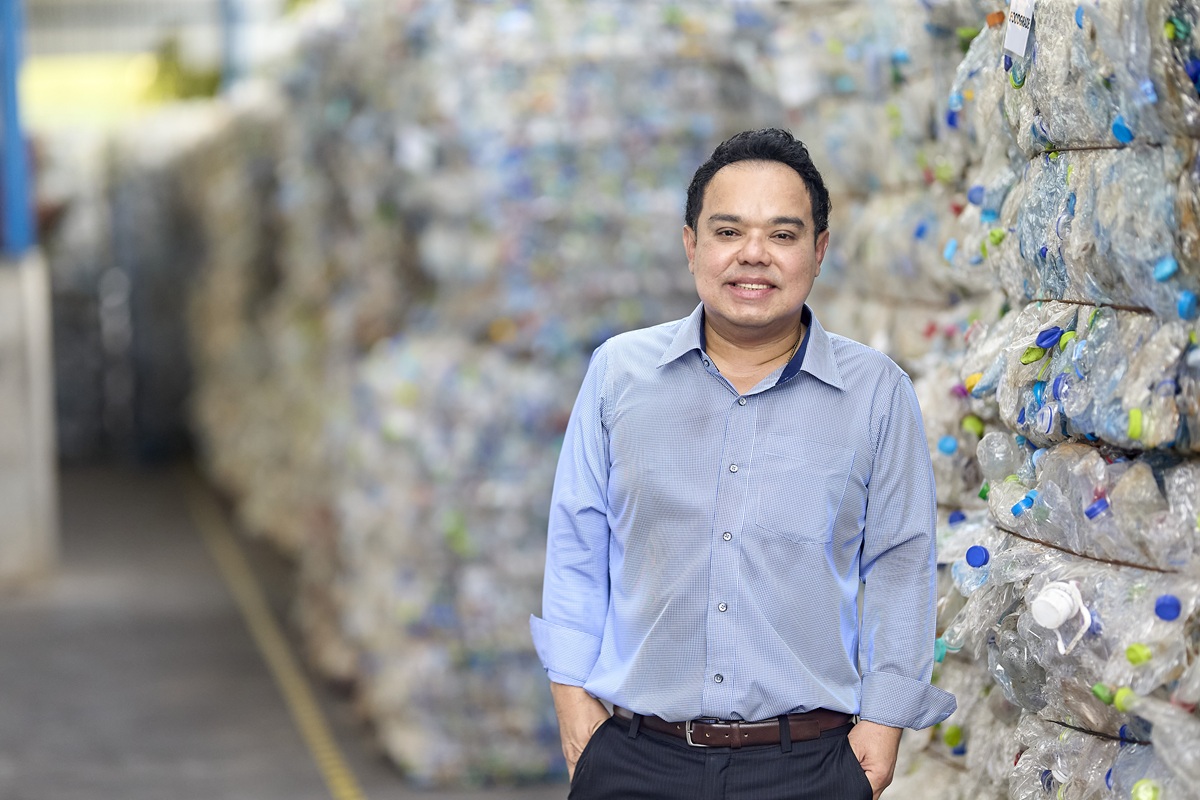
ดร.เศกสันต์ อุดมศรี ประธานเจ้าหน้าที่บริหาร บริษัท อ๊อกซิเทค จำกัด เปิดเผยว่า ปัจจุบันขวด PET ที่รวบรวมเข้ามาสามารถคัดแยกและแปรรูปเป็นวัตถุดิบเกรดสัมผัสอาหารได้ประมาณ 40% ส่วนที่เหลือยังไม่ผ่านเกณฑ์ เนื่องจากสภาพขวดเสื่อมคุณภาพ การจัดเก็บไม่ต่อเนื่อง และคราบกาวจากฉลากที่ทำความสะอาดได้ยาก
ข้อจำกัดดังกล่าวทำให้การเพิ่มปริมาณขวดที่รวบรวมได้เพียงอย่างเดียวไม่เพียงพอ แต่ต้องพัฒนาคุณภาพวัตถุดิบตั้งแต่ต้นทางไปพร้อมกัน
อ๊อกซิเทคจึงอยู่ระหว่างศึกษาเทคโนโลยีเพิ่มเติม ทั้งการใช้ AI ช่วยคัดแยกขวด และการพัฒนาสารทำความสะอาดเพื่อขจัดคราบกาว โดยร่วมมือกับทีมจากประเทศเยอรมนี เพื่อเพิ่มประสิทธิภาพการแปรรูปและลดการสูญเสียวัตถุดิบ
นอกจากคุณภาพแล้ว ภูมิศาสตร์ของภาคใต้ยังเป็นข้อจำกัดในการขยายเครือข่าย เนื่องจากมีทั้งพื้นที่เกาะ ระยะทางระหว่างจังหวัด และปริมาณขยะในแหล่งท่องเที่ยวที่เปลี่ยนแปลงตามฤดูกาล ขวดที่ถูกทิ้งไว้ตามชายทะเลอาจเสื่อมสภาพจากแสงแดด ทราย และน้ำทะเล ขณะที่ฉลากและคราบกาวเพิ่มความยากในการทำความสะอาด
การจัดเก็บจึงต้องรวดเร็วและคัดแยกให้ถูกต้องตั้งแต่ต้นทาง อีกทั้งพลาสติกใช้แล้วมีมูลค่าต่อหน่วยไม่สูงนัก หากรวบรวมได้ในปริมาณน้อยและต้องขนส่งเป็นระยะทางไกล ต้นทุนโลจิสติกส์อาจสูงกว่ามูลค่าของวัสดุที่นำกลับมาได้
ระบบรับคืนขวดต้องคุ้มค่า ไม่ใช่แค่มีเครื่องรับคืน
อีกหนึ่งประเด็นที่สะท้อนความท้าทายของการสร้างระบบรีไซเคิล คือการออกแบบกลไกให้ผู้บริโภคมีส่วนร่วม โดยต้องคำนึงถึงต้นทุนและความคุ้มค่าของการดำเนินงานด้วย
พลตรี พัชร มองว่าการสร้างระบบรับคืนบรรจุภัณฑ์ไม่ควรพิจารณาเพียงภาพลักษณ์ของโครงการ แต่ต้องดูว่าสามารถดำเนินงานได้จริงในเชิงธุรกิจหรือไม่
ตัวอย่างหนึ่งคือเครื่องรับคืนขวดอัตโนมัติ (Reverse Vending Machine) ซึ่งช่วยกระตุ้นให้ผู้บริโภคนำขวดกลับมาคืน แต่มีข้อจำกัดด้านความจุ เมื่อเครื่องเต็มจำเป็นต้องใช้คนและรถเข้ามาขนย้าย ทำให้เกิดต้นทุนเพิ่มเติม
ขณะที่ประเทศที่ประสบความสำเร็จในการใช้เครื่องรับคืนขวด มักมีระบบมัดจำบรรจุภัณฑ์ (Deposit Scheme) รองรับ โดยผู้บริโภคจ่ายเงินเพิ่มเมื่อซื้อสินค้า และได้รับเงินคืนเมื่อนำบรรจุภัณฑ์กลับมาคืน
สำหรับหาดทิพย์จึงเลือกทำงานร่วมกับเครือข่ายชุมชนและผู้รวบรวมวัสดุรีไซเคิลที่มีอยู่แล้ว แทนการลงทุนสร้างระบบรับคืนรูปแบบใหม่ทั้งหมด พร้อมพัฒนาคุณภาพการคัดแยกและประสิทธิภาพการขนส่ง เพื่อให้การรวบรวมวัตถุดิบมีความคุ้มค่ามากขึ้น
แนวทางนี้สะท้อนว่าการสร้างเศรษฐกิจหมุนเวียนไม่ได้ขึ้นอยู่กับเทคโนโลยีเพียงอย่างเดียว แต่ต้องออกแบบระบบที่เชื่อมโยงผู้เกี่ยวข้องทุกฝ่าย และทำให้การดำเนินงานสามารถสร้างผลตอบแทนที่เหมาะสมได้
ขั้นต่อไป เพิ่มเครือข่ายผู้รวบรวม เปิดตลาดผู้ซื้อ rPET
สำหรับแผนระยะต่อไป หาดทิพย์ตั้งเป้าขยายเครือข่ายจากจุดเริ่มต้น 4 จุด ไปสู่การทำงานร่วมกับชุมชนและผู้รวบรวมวัสดุรีไซเคิลในภาคใต้ให้กว้างขึ้น โดยอาศัยความเชี่ยวชาญของอ๊อกซิเทคในการพัฒนาคุณภาพวัตถุดิบ และความสามารถของรอยซ์ ยูนิเวอร์แซลในการผลิตเม็ดพลาสติกเกรดสัมผัสอาหาร
อีกเป้าหมายสำคัญคือการเปิดให้ผู้ประกอบการรายอื่นเข้ามามีส่วนร่วม เพราะการเพิ่มจำนวนผู้ซื้อ rPET จะช่วยขยายตลาดและสร้างแรงจูงใจให้ธุรกิจรีไซเคิลลงทุนเพิ่มกำลังการผลิต
พลตรี พัชร ระบุว่า หาดทิพย์ต้องการขยายความร่วมมือผ่านสมาคมอุตสาหกรรมเครื่องดื่มในประเทศไทย เพื่อชักชวนผู้ประกอบการที่ใช้บรรจุภัณฑ์พลาสติกเข้ามาร่วมพัฒนาแนวทางดังกล่าว รวมถึงเปิดโอกาสให้ประเทศเพื่อนบ้านในภูมิภาคเข้ามาศึกษารูปแบบการดำเนินงานในอนาคต
ขณะเดียวกัน บริษัทยังเตรียมความพร้อมสำหรับหลักการขยายความรับผิดชอบของผู้ผลิต (Extended Producer Responsibility: EPR) ซึ่งกำหนดให้ผู้ผลิตมีส่วนรับผิดชอบต่อบรรจุภัณฑ์หลังการบริโภคมากขึ้น
อย่างไรก็ตาม การขยายระบบรีไซเคิลให้เกิดผลในวงกว้างไม่ได้ขึ้นอยู่กับผู้ผลิตเพียงฝ่ายเดียว แต่ต้องอาศัยความร่วมมือจากผู้บริโภค ชุมชน ผู้รวบรวม และภาครัฐ โดยเฉพาะการทำให้การคัดแยกขยะตั้งแต่ต้นทางกลายเป็นพฤติกรรมปกติ พร้อมสร้างแรงจูงใจทางเศรษฐกิจให้ทุกฝ่ายสามารถดำเนินงานต่อไปได้
สำหรับ Southern Recycling Alliance ความสำเร็จจึงไม่ได้วัดเพียงจำนวนขวดที่รวบรวมได้ แต่ต้องพิจารณาด้วยว่าวัตถุดิบมีคุณภาพเพียงพอสำหรับการผลิตหรือไม่ มีตลาดรองรับ และสามารถหมุนเวียนกลับเข้าสู่สายการผลิตได้อย่างต่อเนื่องเพียงใด
จากโครงการนำร่อง 100 ตัน วันนี้หาดทิพย์กำลังเปลี่ยนการรีไซเคิลจากกิจกรรมด้านสิ่งแวดล้อมให้กลายเป็นส่วนหนึ่งของการบริหารซัพพลายเชนธุรกิจ แต่การจะขยายโมเดลนี้ให้เติบโตได้จริง ยังต้องผ่านโจทย์สำคัญทั้งปริมาณวัตถุดิบ คุณภาพ ต้นทุนโลจิสติกส์ และการสร้างตลาดรองรับ
เพราะท้ายที่สุด ขวด PET ที่เก็บกลับมาได้จะสร้างมูลค่าทางธุรกิจได้ก็ต่อเมื่อสามารถแปรรูปเป็นวัตถุดิบที่มีคุณภาพ มีผู้ซื้อ และหมุนเวียนกลับเข้าสู่กระบวนการผลิตได้อย่างคุ้มค่าในระยะยาว